轨道交通用铜绞线软连接产品工艺及铜绞线概述
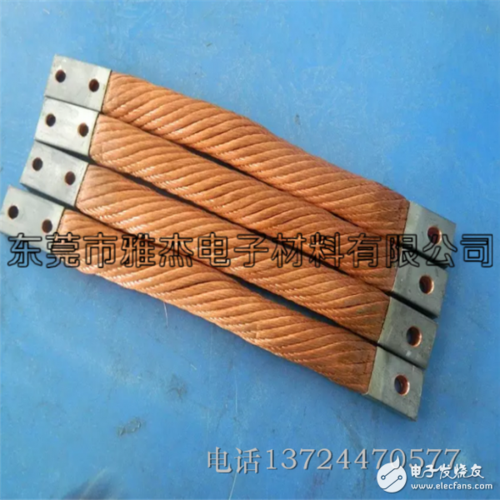
轨道交通用铜绞线软连接产品是电气化铁路和城市轨道交通供电系统中的关键部件,广泛应用于接触网、回流线、接地系统及机车车辆内部电气连接等场景。其核心功能是在振动、冲击及温度变化等复杂工况下,提供低电阻、高柔性的电气通路,保障牵引电流的稳定传输与系统安全。
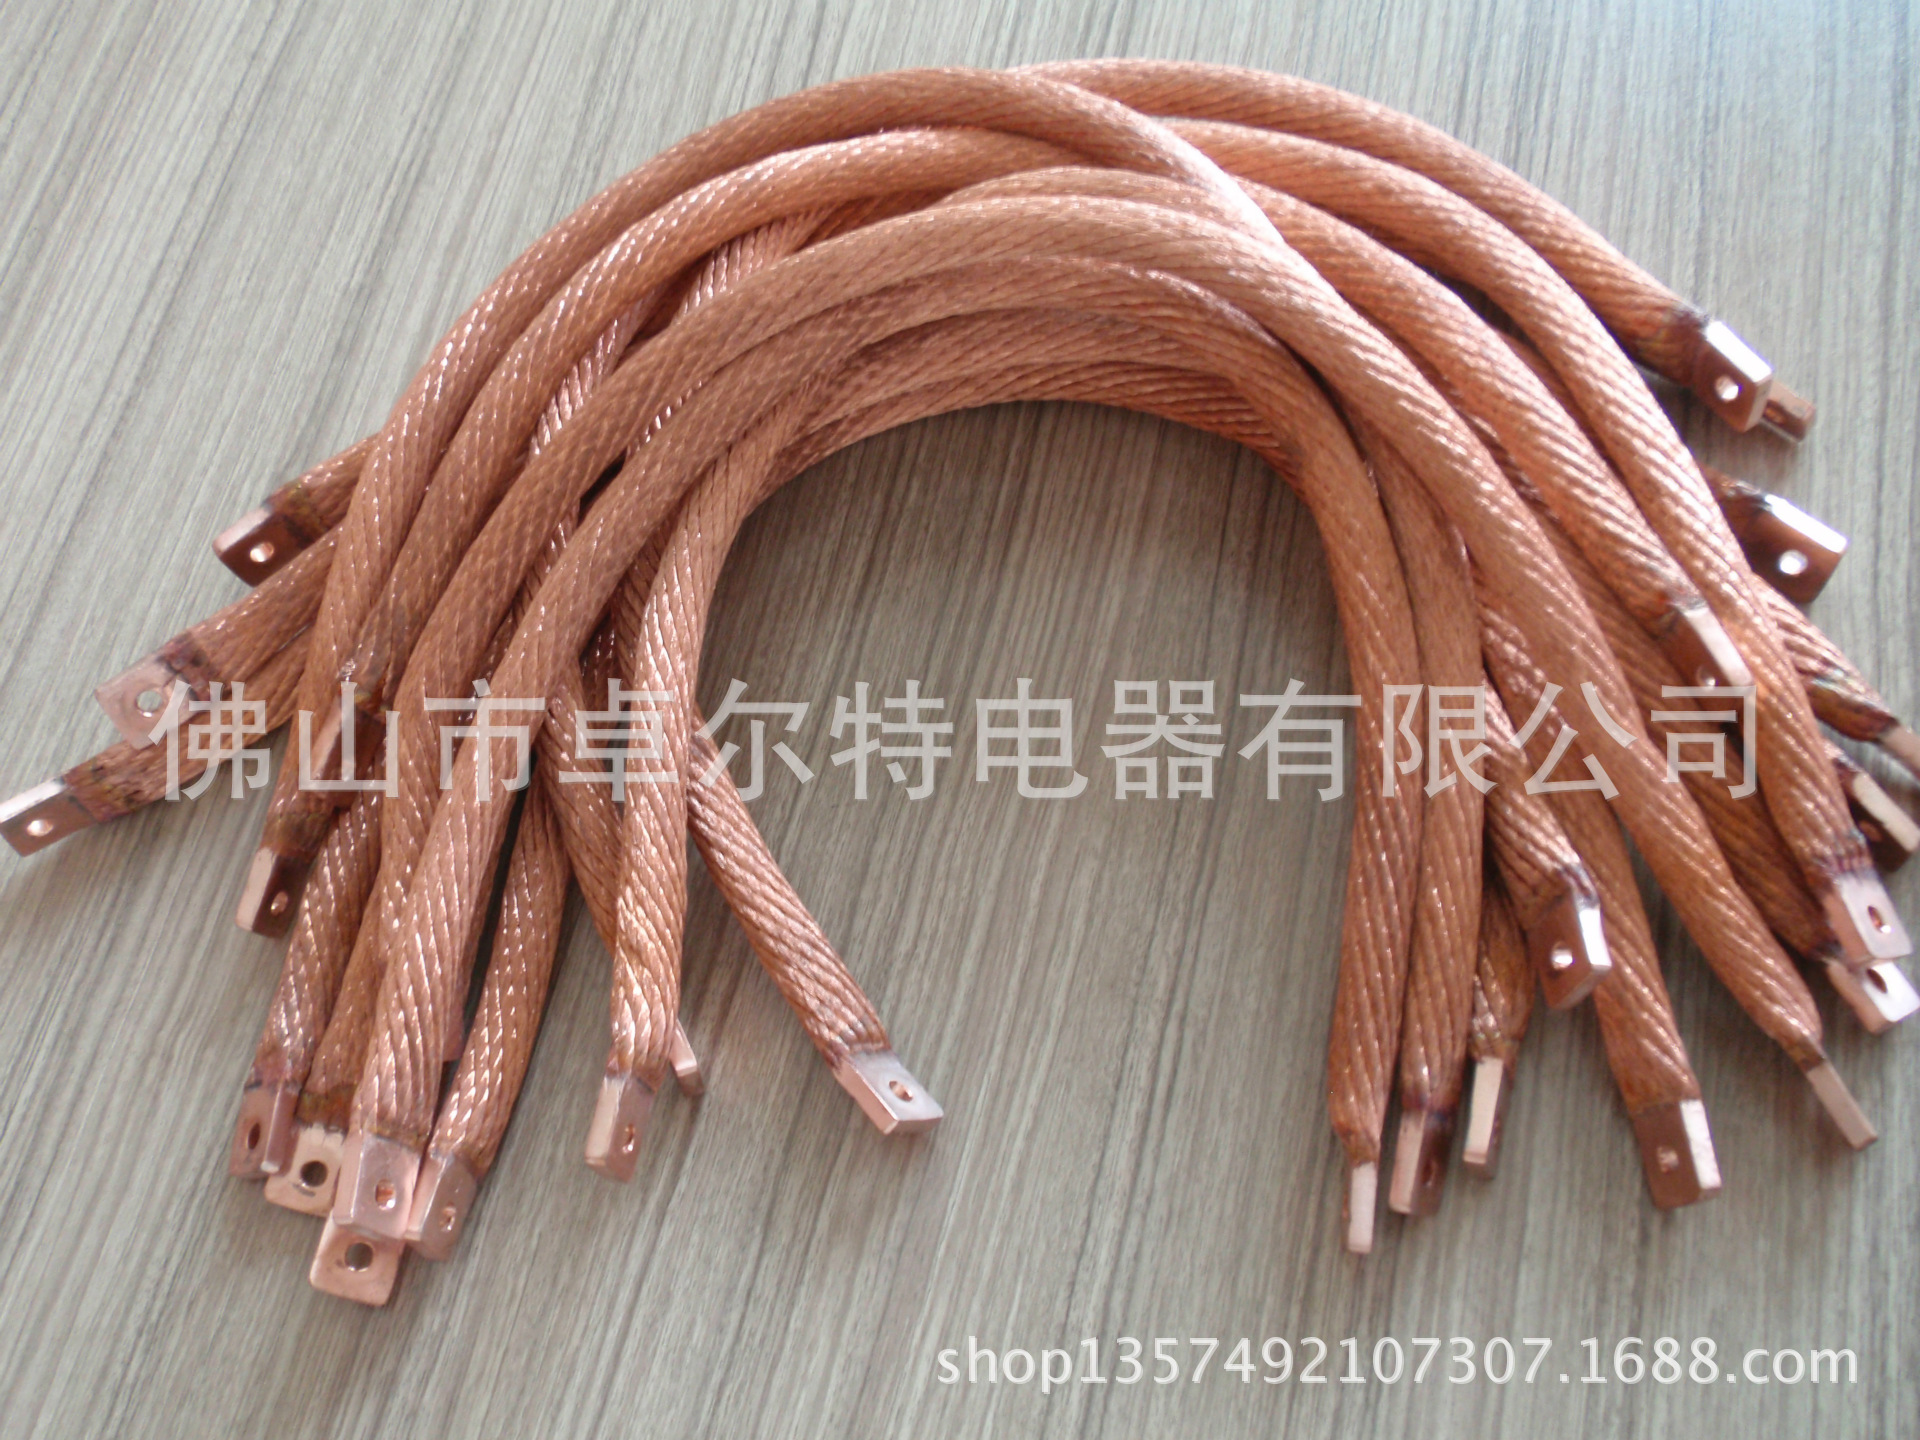
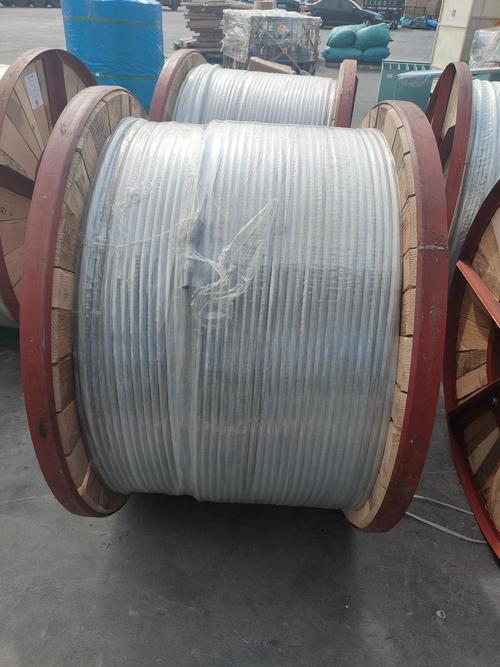
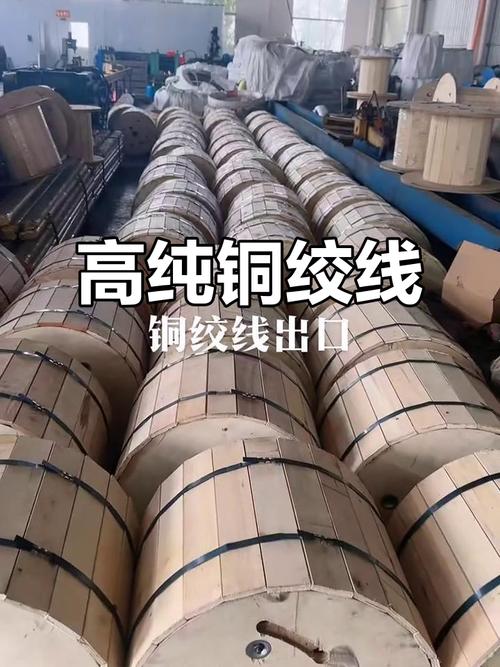
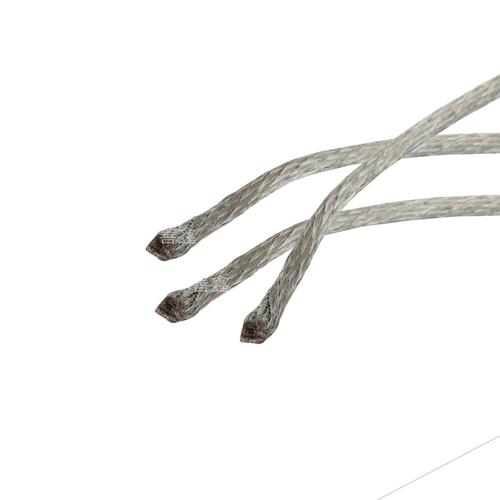
铜绞线是铜绞线软连接的主体材料,由多股细铜丝按一定规则绞合而成。常用铜丝材质为TU1、TU2无氧铜或T2紫铜,单丝直径通常在0.05 mm至0.30 mm之间。绞合结构依据GB/T 3956、IEC 60228等标准,可采用同心复绞、束绞或复合绞合方式,节距比一般控制在8~15倍绞合外径,以兼顾柔韧性与抗拉强度。
轨道交通用铜绞线软连接的完整工艺主要包括以下步骤:
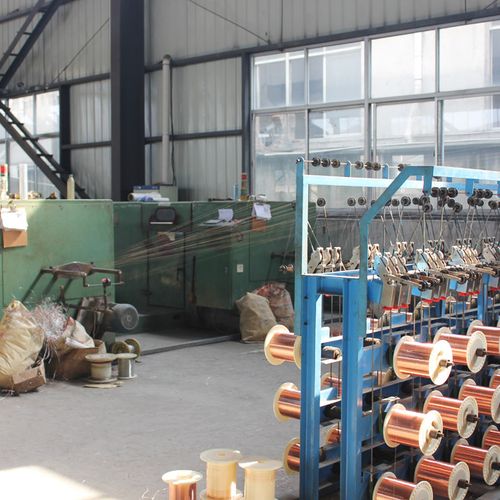
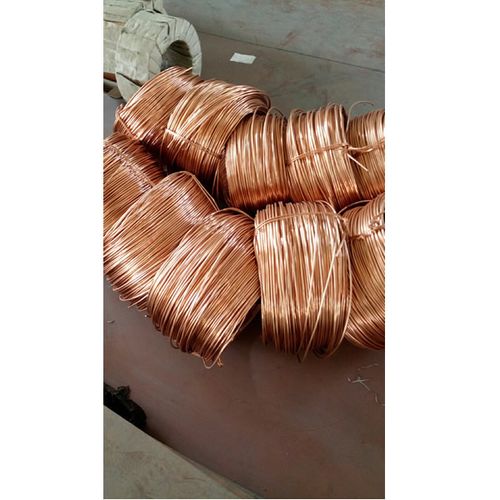
- 铜丝拉丝与退火:选用优质无氧铜杆,经连续拉丝机拉制至规定细丝,随后在保护气氛下进行光亮退火,使铜丝伸长率不低于25%,抗拉强度控制在200~250 MPa,保证柔软性与导电率(≥98% IACS)。
- 绞线成型:采用高速绞线机将多根铜丝按设计结构绞合成股,再复绞成所需截面的软铜绞线。绞合过程中需控制张力均匀,避免单丝损伤,绞合后表面应光洁无毛刺。
- 清洗与镀锡(可选):根据使用环境,可对绞线进行超声波脱脂、酸洗及水洗,随后热浸镀锡或电镀锡,增强抗氧化与耐腐蚀性能,镀层厚度通常为1~3 μm。
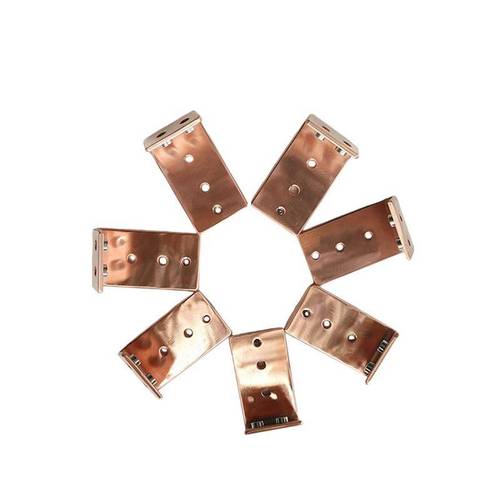
- 压接与焊接:将铜绞线两端与铜接线端子(或铜排)通过冷压焊、高频焊接、电阻焊或钎焊方式连接。冷压焊采用专用模具在高压下使铜丝与端子产生塑性变形并形成金属键结合,接头电阻应不大于同长度绞线电阻的1.1倍。焊接后需对接头进行修整,确保表面平整。
- 绝缘与防护处理:根据应用需求,在软连接外部包覆绝缘套管、热缩管或编织网,也可整体浸涂绝缘漆。对于户外及高湿环境,接头部位需进行密封处理,防止电化学腐蚀。
- 检验与测试:成品需经过外观检查、尺寸测量、直流电阻测试、拉伸强度试验、温升试验及振动疲劳试验。直流电阻应满足设计值要求,温升在额定电流下不超过允许限值,振动试验后电阻变化率不超过10%。
铜绞线软连接相对于硬母排或实心导线,具有显著优势:高柔性可吸收振动与安装误差,减少应力集中;表面积大,散热性能好;易于弯曲成型,适用于狭窄空间布线。在轨道交通领域,该类产品须满足TB/T 2075、GB/T 14315及EN 50119等标准要求,确保在长期运行中保持可靠的电气与机械性能。
随着轨道交通向高速、重载方向发展,铜绞线软连接正朝着更大截面、更高载流密度、更优耐疲劳性能及轻量化方向演进,新工艺如连续挤压、搅拌摩擦焊及纳米涂层技术的应用,有望进一步提升产品的综合性能与使用寿命。
如若转载,请注明出处:http://www.jinlaidatongye.com/product/43.html
更新时间:2026-10-04 18:50:11